
ایک تجربہ کار ایلومینیم کاسٹنگ کارخانہ دار کے طور پر،Xuxingفراہم کرتا ہےکم پریشر ڈائی کاسٹنگصنعتی ایپلی کیشنز کے لیے حل جو کنٹرول شدہ دھات بھرنے، مستقل معیار، اور قابل اعتماد میکانکی کارکردگی کی ضرورت ہوتی ہے۔ اس عمل کو سمجھنے سے انجینئرز اور پرچیزنگ ٹیموں کو مطلوبہ اجزاء کے لیے مینوفیکچرنگ کا صحیح طریقہ منتخب کرنے میں مدد ملتی ہے۔
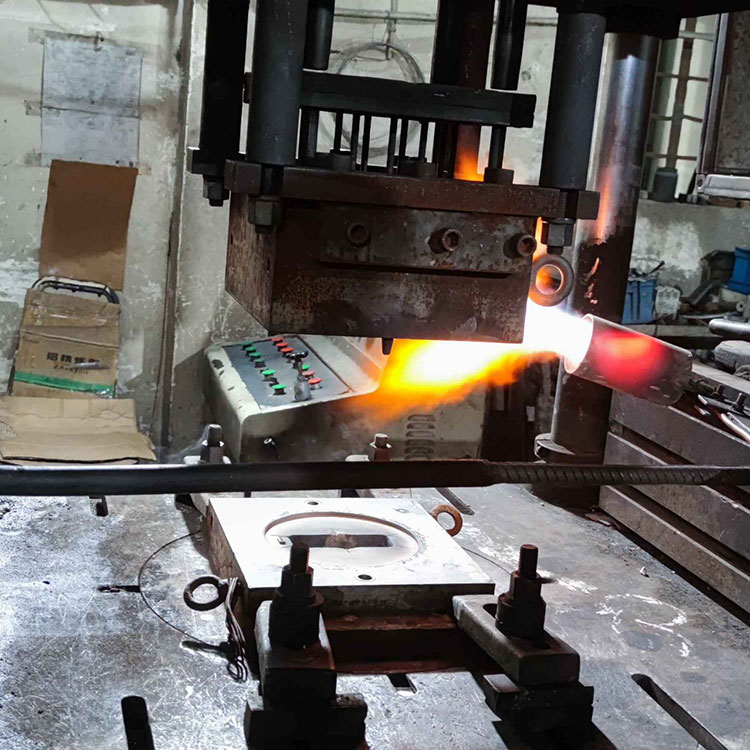
لو پریشر ڈائی کاسٹنگ ایک دھات کی تشکیل کا عمل ہے جو مہر بند ہولڈنگ فرنس سے پگھلے ہوئے ایلومینیم مرکب کو مستقل سانچے میں دھکیلنے کے لیے کنٹرول شدہ گیس پریشر کا استعمال کرتا ہے۔ کشش ثقل کاسٹنگ کے برعکس، یہ طریقہ مضبوطی کے دوران کنٹرول شدہ باٹم اپ فلنگ اور مسلسل پریشر فیڈنگ کو قابل بناتا ہے۔ یہ خصوصیات ہنگامہ خیزی کو کم کرنے، معدنیات سے متعلق بعض نقائص کو کم کرنے، مواد کے استعمال کو بہتر بنانے، اور مسلسل میکانی خصوصیات کے ساتھ اجزاء کی تیاری میں مدد کرتی ہیں۔ عام ایپلی کیشنز میں آٹوموٹو پہیے، سلنڈر ہیڈز، انجن کے اجزاء، امپیلر اور صنعتی حصے شامل ہیں۔ یہ گائیڈ بتاتا ہے کہ عمل کیسے کام کرتا ہے، اس کے فوائد اور حدود، مواد کا انتخاب، کوالٹی کنٹرول، اور خریداروں کو کاسٹنگ سپلائر کا انتخاب کرتے وقت ان عوامل پر غور کرنا چاہیے۔
1. لو پریشر ڈائی کاسٹنگ کیا ہے؟
2. مینوفیکچرنگ کا عمل کیسے کام کرتا ہے؟
4. کون سی صنعتیں کم پریشر ڈائی کاسٹنگ استعمال کرتی ہیں؟
6. یہ دیگر معدنیات سے متعلق طریقوں سے کیسے موازنہ کرتا ہے؟
7. کیا معدنیات سے متعلق معیار کا تعین کرتا ہے؟
8. آپ کو کاسٹنگ سپلائر کا انتخاب کیسے کرنا چاہیے؟
9. اکثر پوچھے جانے والے سوالات
لو پریشر ڈائی کاسٹنگ، جسے عام طور پر ایل پی ڈی سی کہا جاتا ہے، ایک مستقل مولڈ کاسٹنگ تکنیک ہے جس میں گیس کا نسبتاً کم دباؤ پگھلی ہوئی دھات کو رائزر ٹیوب کے ذریعے اوپر کی طرف اور مولڈ کیویٹی میں لے جاتا ہے۔ دھات ایک کنٹرول طریقے سے گہا کو بھرتی ہے اور مضبوطی کے وقت دباؤ میں رہتی ہے۔
ایلومینیم مرکبات اس عمل میں بڑے پیمانے پر استعمال ہوتے ہیں کیونکہ وہ کم وزن، سنکنرن مزاحمت، تھرمل چالکتا، اور میکانکی طاقت کا مفید امتزاج پیش کرتے ہیں۔ یہ عمل خاص طور پر ان اجزاء کے لیے موزوں ہے جن کے لیے ساختی سالمیت اور دوبارہ قابل پیداواری معیار کی ضرورت ہوتی ہے۔
روایتی کشش ثقل کاسٹنگ کے برعکس، جو پگھلی ہوئی دھات کو سانچے میں منتقل کرنے کے لیے بنیادی طور پر کشش ثقل پر انحصار کرتا ہے، LPDC بھرنے کے عمل پر فعال کنٹرول فراہم کرتا ہے۔ ہائی پریشر ڈائی کاسٹنگ کے مقابلے میں، یہ عام طور پر سست بھرنے کی رفتار اور کم انجیکشن پریشر کا استعمال کرتا ہے۔
Xuxing کی کم پریشر ڈائی کاسٹنگ کی معلومات کے مطابق، صوتی ایلومینیم کاسٹنگ حاصل کرنے کے لیے دھاتی درجہ حرارت، مولڈ درجہ حرارت، فلنگ اسپیڈ، اور پریشر ہولڈنگ ٹائم کو کنٹرول کرنا ضروری ہے۔
کم پریشر ڈائی کاسٹنگ کے عمل میں کئی مربوط مراحل شامل ہوتے ہیں۔ ہر مرحلہ حتمی جزو کی کثافت، جہتی درستگی، سطح کی حالت، اور مکینیکل خصوصیات کو متاثر کرتا ہے۔
ایلومینیم کھوٹ کو پگھلا کر مناسب درجہ حرارت پر لایا جاتا ہے۔ آپریٹرز کو آکسائیڈ کی شمولیت، ہائیڈروجن سے متعلقہ پوروسیٹی، اور قبل از وقت ٹھوس ہونے کے خطرے کو کم کرنے کے لیے پگھلنے والی صفائی اور درجہ حرارت کا انتظام کرنا چاہیے۔
پگھلی ہوئی دھات کو ڈائی کے نیچے ایک مہر بند بھٹی میں رکھا جاتا ہے۔ کنٹرول شدہ گیس پریشر، جو عام طور پر کمپریسڈ ہوا یا مناسب انارٹ گیس سسٹم کے ذریعے فراہم کیا جاتا ہے، دھات کو رائزر ٹیوب کے ذریعے مولڈ کیویٹی میں اوپر کی طرف دھکیلتا ہے۔
باٹم اپ فلنگ بے قابو پانی سے منسلک ہنگامہ خیزی کو کم کرنے میں مدد کرتی ہے۔ اصل پریشر پروفائل کا انحصار مصر دات، مولڈ جیومیٹری، اٹھانے کی اونچائی اور اجزاء کی ضروریات پر ہوتا ہے۔
مولڈ گہا بھرنے کے بعد، مائع دھات کو ان خطوں میں کھلانے میں مدد کے لیے دباؤ برقرار رکھا جاتا ہے جو اب بھی مضبوط ہو رہے ہیں۔ دباؤ کا مناسب وقت دشاتمک استحکام کی حمایت کرتا ہے اور سکڑنے سے متعلق نقائص کو کم کر سکتا ہے۔
ایک بار جب کاسٹنگ کافی مضبوط ہو جاتی ہے، دباؤ جاری ہوتا ہے اور سڑنا کھل جاتا ہے۔ جزو کو ہٹا دیا جاتا ہے، اور کوئی بھی ضروری تراشنا، گرمی کا علاج، مشینی، یا سطح کی تکمیل کی جاتی ہے۔
معائنہ کے طریقے حصہ کے فنکشن اور ڈرائنگ کی ضروریات کے مطابق منتخب کیے جاتے ہیں۔ جہتی پیمائش، بصری معائنہ، مکینیکل ٹیسٹنگ، اور ریڈیوگرافک امتحان جب مناسب ہو استعمال کیا جا سکتا ہے۔
ایل پی ڈی سی کو دھاتی بہاؤ کنٹرول کے توازن، کاسٹنگ کی سالمیت، اور پیداواری کارکردگی کے لیے قدر کی نگاہ سے دیکھا جاتا ہے۔ اس کے اہم فوائد میں درج ذیل شامل ہیں۔
یہ فوائد خودکار نہیں ہیں۔ مطلوبہ نتائج حاصل کرنے کے لیے کھوٹ کی صفائی، مولڈ ڈیزائن، درجہ حرارت کا انتظام، ٹھنڈک کے حالات، اور عمل کی نگرانی سبھی کو کنٹرول کیا جانا چاہیے۔
لو پریشر ڈائی کاسٹنگ ایلومینیم کے اجزاء کے لیے وسیع پیمانے پر استعمال ہوتی ہے جہاں طاقت، جہتی مستقل مزاجی، اور قابل اعتماد اندرونی معیار اہم ہیں۔
عام ایپلی کیشنز میں ایلومینیم کے پہیے، سلنڈر ہیڈز، انجن کے اجزاء، معطلی کے پرزے، اور منتخب ساختی اجزاء شامل ہیں۔ ان حصوں کو بار بار لوڈنگ کے تحت کم وزن، تھکاوٹ کے خلاف مزاحمت، اور قابل اعتماد کارکردگی کے امتزاج کی ضرورت پڑسکتی ہے۔
صنعتی سازوسامان کے مینوفیکچررز کاسٹ ایلومینیم ہاؤسنگز، امپیلر اور دیگر اجزاء استعمال کرتے ہیں جو کنٹرول شدہ فلنگ اور قریب سے خالص شکل کی پیداوار سے فائدہ اٹھاتے ہیں۔ ڈیزائن پر منحصر ہے، کاسٹنگ مکمل طور پر ٹھوس اسٹاک سے ایک حصہ تیار کرنے کے مقابلے میں درکار مشینی کو کم کر سکتی ہے۔
پمپ کے اجزاء، امپیلر، اور متعلقہ پرزے اس عمل سے فائدہ اٹھا سکتے ہیں جب ان کی جیومیٹری اور کھوٹ کی ضروریات موزوں ہوں۔ اضافی مشینی اور دباؤ یا رساو کی جانچ ضروری ہو سکتی ہے ان اجزاء کے لیے جو مائعات یا آپریٹنگ پریشر کے سامنے ہیں۔
اندرونی حصئوں کے ساتھ پیچیدہ کاسٹنگ مناسب ریت کور یا دیگر بنیادی نظاموں کا استعمال کرتے ہوئے تیار کی جا سکتی ہیں۔ یہ خصوصیات انجینئرز کو جیومیٹری بنانے کی اجازت دیتی ہیں جو صرف مشینی کے ذریعے تیار کرنا مشکل یا مہنگا ہوگا۔
ایلومینیم مرکب ایل پی ڈی سی کے لئے استعمال ہونے والے سب سے عام مواد میں سے ہیں۔ مناسب گریڈ کا انحصار اجزاء کی طاقت کی ضروریات، لچک، سنکنرن مزاحمت، گرمی کے علاج کی ضروریات اور آپریٹنگ ماحول پر ہوتا ہے۔
| مواد یا کھوٹ | مخصوص خصوصیات | ممکنہ ایپلی کیشنز |
|---|---|---|
| A356 ایلومینیم کھوٹ | اچھی کاسٹ ایبلٹی، سنکنرن مزاحمت، اور گرمی کے علاج کی صلاحیت | آٹوموٹو پہیے، ساختی اجزاء، اور مشینری کے منتخب حصے |
| السی-ایم جی ایلومینیم مرکب | طاقت، کاسٹ ایبلٹی، اور گرمی کے علاج کے ردعمل کا مفید امتزاج | انجینئرنگ کے اجزاء جو مکینیکل کارکردگی کی ضرورت ہوتی ہے۔ |
| دیگر مناسب ایلومینیم مرکب | خصوصیات ساخت اور پروسیسنگ کے حالات کے مطابق مختلف ہوتی ہیں۔ | مخصوص خدمت کی ضروریات کے لیے ڈیزائن کردہ حسب ضرورت کاسٹنگ |
A356 کو اکثر ان ایپلی کیشنز کے لیے سمجھا جاتا ہے جن کے لیے طاقت اور لچک کے توازن کی ضرورت ہوتی ہے۔ تاہم، صرف مصر کا عہدہ حتمی خصوصیات کی ضمانت نہیں دیتا ہے۔ کیمیائی ساخت، معدنیات سے متعلق حالات، گرمی کا علاج، اور معائنہ کے نتائج سبھی کارکردگی کو متاثر کرتے ہیں۔
پروڈکشن سے پہلے، خریداروں کو الائے کی درست تفصیلات، قابل اطلاق مواد کے معیارات، مطلوبہ مکینیکل خصوصیات اور مینوفیکچرر کے ساتھ کسی بھی پوسٹ کاسٹنگ ٹریٹمنٹ کی تصدیق کرنی چاہیے۔
مختلف کاسٹنگ ٹیکنالوجیز مختلف پیداواری مقاصد کو پورا کرتی ہیں۔ بہترین انتخاب جزو جیومیٹری، سالانہ مانگ، مادی ضروریات، ٹولنگ کی سرمایہ کاری، اور قابل قبول خرابی کی سطح پر منحصر ہے۔
| موازنہ کا عنصر | کم پریشر ڈائی کاسٹنگ | ہائی پریشر ڈائی کاسٹنگ | گریویٹی ڈائی کاسٹنگ |
|---|---|---|---|
| دھاتی بھرنا | نیچے سے کنٹرول شدہ دباؤ | ہائی پریشر کے تحت تیز رفتار انجیکشن | بنیادی طور پر کشش ثقل سے چلتی ہے۔ |
| مخصوص طاقتیں | صوتی ساختی کاسٹنگ کے لیے کنٹرول شدہ بھرنے اور صلاحیت | اعلی پیداوار کی رفتار اور پیچیدہ پتلی دیواروں والی شکلیں۔ | نسبتاً آسان عمل اور ٹولنگ کا انتظام |
| پیداوار کی رفتار | عام طور پر اعتدال سے سست | عام طور پر تیز | عام طور پر اعتدال پسند |
| مواد کا استعمال | اکثر سازگار، سڑنا ڈیزائن پر منحصر ہے | رنر ڈیزائن اور ری سائیکلنگ کے طریقوں پر منحصر ہے۔ | گیٹنگ اور فیڈنگ ڈیزائن پر منحصر ہے۔ |
| گرمی کا علاج | مناسب مرکب اور آواز کاسٹنگ کے لئے ممکن ہے | کچھ ایپلی کیشنز کے لیے porosity اور عمل کے حالات سے محدود | مناسب مرکب اور معدنیات سے متعلق معیار کے لئے ممکن ہے |
| عام ایپلی کیشنز | پہیے اور ساختی ایلومینیم کے حصے | ہاؤسنگز، بریکٹ، اور اعلی حجم کے اجزاء | عام ایلومینیم اجزاء اور صنعتی حصے |
LPDC خود بخود ہر متبادل سے بہتر نہیں ہے۔ جب تیز پیداوار اور پتلی دیواریں ترجیحات میں ہوں تو ہائی پریشر ڈائی کاسٹنگ بہتر ہو سکتی ہے۔ گریویٹی ڈائی کاسٹنگ مناسب اجزاء کے لیے ایک آسان راستہ پیش کر سکتی ہے۔ انجینئرز کو ایک پیرامیٹر کی بنیاد پر عمل کا انتخاب کرنے کے بجائے مکمل مینوفیکچرنگ کی ضروریات کا موازنہ کرنا چاہیے۔
مزید تشخیص کے لیے، Xuxing کے ایلومینیم کاسٹنگ مینوفیکچرنگ وسائل دیکھیں اور مطلوبہ ایپلی کیشن کے لیے مستقل مولڈ کاسٹنگ سلوشنز کی مناسبیت کا جائزہ لیں۔
قابل اعتماد کم پریشر ڈائی کاسٹنگ کا انحصار مادی خصوصیات، ٹولنگ ڈیزائن، تھرمل مینجمنٹ اور پروڈکشن کنٹرولز کے تعامل پر ہوتا ہے۔ کئی عوامل خاص توجہ کے مستحق ہیں۔
اہم اجزاء کے لیے، ایک کوالٹی پلان میں جہتی رپورٹس، سختی یا تناؤ کی جانچ، میٹالوگرافک امتحان، اور ایکسرے معائنہ شامل ہوسکتا ہے۔ ہر حصے کو ہر ٹیسٹ کی ضرورت نہیں ہوتی۔ معائنہ کا منصوبہ ڈرائنگ، سروس کی شرائط اور کسٹمر کی وضاحتوں کی عکاسی کرے۔
ایک سپلائر کو منتخب کرنے میں ابتدائی کوٹیشن کا موازنہ کرنے سے زیادہ شامل ہے۔ خریداروں کو اس بات کی تصدیق کرنی چاہیے کہ آیا مینوفیکچرر مسلسل ایسے اجزاء تیار کر سکتا ہے جو مطلوبہ تکنیکی اور تجارتی تصریحات کو پورا کرتے ہوں۔
Xuxing، جسے Ningbo Yinzhou Xuxing Machinery Co., Ltd. کے نام سے بھی جانا جاتا ہے، ایلومینیم الائے لو پریشر ڈائی کاسٹنگ، گریویٹی ڈائی کاسٹنگ، ہائی پریشر ڈائی کاسٹنگ، اور زنک الائے کاسٹنگ میں اپنی مینوفیکچرنگ صلاحیتوں کو بیان کرتا ہے۔ کمپنی 17 سال سے زیادہ مینوفیکچرنگ کے تجربے اور روزانہ 500 حصوں سے زیادہ پیداواری صلاحیت کی اطلاع دیتی ہے۔ خریداروں کو کمپنی سے براہ راست موجودہ صلاحیت، تکنیکی دائرہ کار، اور پراجیکٹ کی مخصوص ضروریات کی تصدیق کرنی چاہیے۔
ایک درست کوٹیشن تیار کرنے کے لیے، سپلائر کو 2D ڈرائنگ یا 3D ماڈل، الائے کی ضروریات، سالانہ مانگ، رواداری کی وضاحتیں، سطح کی تکمیل کی توقعات، اور کسی بھی جانچ یا سرٹیفیکیشن کی ضروریات فراہم کریں۔
بنیادی مقصد یہ ہے کہ کنٹرول شدہ گیس پریشر کے تحت پگھلے ہوئے مرکب سے مستقل مولڈ کو بھر کر دھاتی اجزاء تیار کریں۔ یہ طریقہ بھرنے کے استحکام کو بہتر بنا سکتا ہے، معدنیات سے متعلق بعض نقائص کو کم کر سکتا ہے، اور ایلومینیم کے پرزوں کی مسلسل میکانی خصوصیات کے ساتھ پیداوار کی حمایت کر سکتا ہے۔
جی ہاں ایلومینیم پہیوں کی تیاری کے لیے لو پریشر ڈائی کاسٹنگ کا وسیع پیمانے پر استعمال کیا جاتا ہے کیونکہ کنٹرول فلنگ اور پریشر فیڈنگ اچھی ساختی سالمیت اور تھکاوٹ کی کارکردگی کو سہارا دے سکتی ہے۔ حتمی مناسبیت کا انحصار مصر دات، پہیے کے ڈیزائن، گرمی کے علاج، اور توثیق کی جانچ پر ہے۔
کم پریشر ڈائی کاسٹنگ پگھلی ہوئی دھات کو مولڈ میں منتقل کرنے کے لیے نسبتاً کم گیس پریشر کا استعمال کرتی ہے، عام طور پر نیچے سے۔ ہائی پریشر ڈائی کاسٹنگ بہت زیادہ دباؤ پر دھات کو تیزی سے انجیکشن دیتی ہے۔ ایل پی ڈی سی کو اکثر ساختی سالمیت اور ہیٹ ٹریٹ ایبل الائےز کے لیے منتخب کیا جاتا ہے، جبکہ ایچ پی ڈی سی کو اکثر اعلی پیداواری شرحوں اور پیچیدہ پتلی دیواروں والے حصوں کے لیے منتخب کیا جاتا ہے۔
ہاں، منتخب شدہ ایلومینیم مرکب گرمی کے علاج سے گزر سکتے ہیں، بشمول T6 علاج، اگر معدنیات سے متعلق معیار اور مرکب مرکب مناسب ہو۔ کارخانہ دار کو پراجیکٹ کی وضاحتوں کے خلاف عمل، علاج کے پیرامیٹرز، اور حتمی میکانی خصوصیات کی تصدیق کرنی چاہیے۔
لاگت کے بڑے عوامل میں اجزاء کا سائز اور پیچیدگی، مصر دات کا انتخاب، ٹولنگ ڈیزائن، سالانہ آرڈر کی مقدار، پروڈکشن سائیکل کا وقت، مشینی، گرمی کا علاج، معائنہ، اور تکمیل کی ضروریات شامل ہیں۔ مکمل تکنیکی وضاحتیں فراہم کرنے سے سپلائرز کو زیادہ قابل اعتماد کوٹیشن تیار کرنے میں مدد ملتی ہے۔
ایک جزو ڈرائنگ یا 3D ماڈل، میٹریل گریڈ، تخمینہ شدہ سالانہ حجم، اہم جہتیں، سطح کی ضروریات، گرمی کے علاج کی ضروریات، اور معائنہ کا معیار فراہم کریں۔ اگر حصہ حفاظت کے لیے نازک ہے یا اسے دباؤ یا تھکاوٹ کی لوڈنگ کا سامنا کرنا پڑتا ہے، تو واضح طور پر کارکردگی کے متعلقہ تقاضوں کو بیان کریں۔
لو پریشر ڈائی کاسٹنگ مینوفیکچررز کو ایلومینیم پرزے تیار کرنے کا ایک عملی طریقہ پیش کرتی ہے جس میں کنٹرول شدہ میٹل فلنگ، مواد کے اچھے استعمال، اور قابل اعتماد میکینیکل کارکردگی کی صلاحیت ہوتی ہے۔ اس کی تاثیر کا انحصار صحیح الائے کو منتخب کرنے، مولڈ اور پریشر پروفائل کو بہتر بنانے، مضبوطی کو کنٹرول کرنے، اور مناسب معائنہ کے طریقوں کو لاگو کرنے پر ہے۔ آٹوموٹو، صنعتی مشینری، اور دیگر مطلوبہ ایپلی کیشنز کے لیے، معیار اور مسابقتی پیداواری لاگت کو حاصل کرنے کے لیے پورے مینوفیکچرنگ کے عمل کا جائزہ لینا ضروری ہے۔
اگر آپ اپنی مرضی کے مطابق ایلومینیم کاسٹنگ کو سورس کر رہے ہیں یا کسی نئے پروجیکٹ کے لیے کاسٹنگ کے عمل کا موازنہ کر رہے ہیں، تو Xuxing آپ کو مینوفیکچرنگ کے مناسب اختیارات تلاش کرنے میں مدد کر سکتا ہے۔ اگلے مراحل پر بات کرنے کے لیے اپنی ڈرائنگ، مواد کی ضروریات، ہدف کی مقدار، اور معیار کی وضاحتیں شیئر کریں۔ہم سے رابطہ کریں۔آج ایک کوٹیشن کی درخواست کرنے اور کم پریشر ڈائی کاسٹنگ سلوشنز کے بارے میں مزید جاننے کے لیے جو آپ کی درخواست کے مطابق ہیں۔


